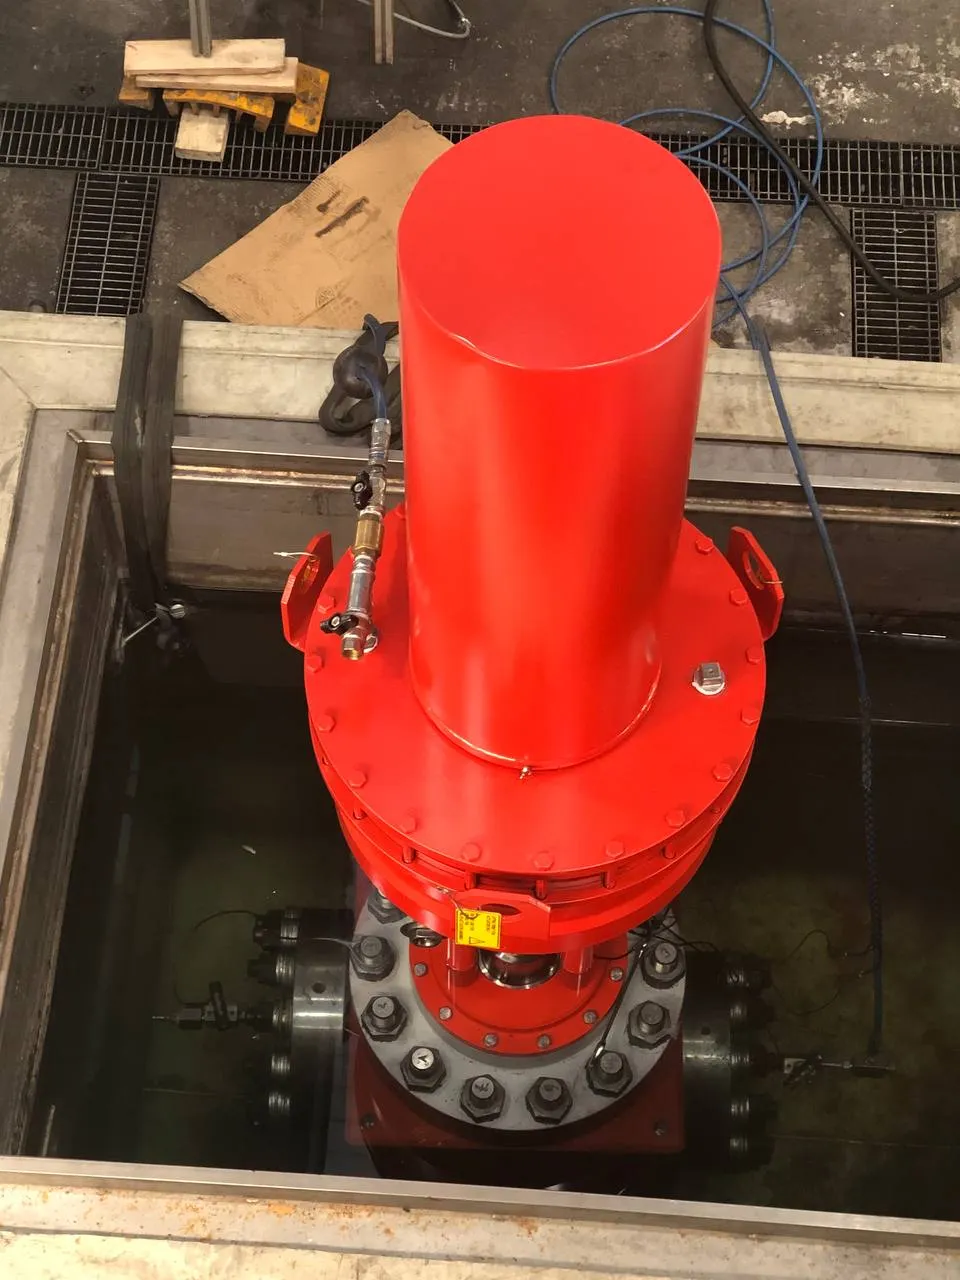
Perché la prova in fabbrica è decisiva
Una valvola che perde in impianto significa fermata, smontaggio e spesso sostituzione. La prova di pressione in fabbrica è l'unico momento in cui corpo, tenute e otturatore vengono verificati in condizioni controllate e con criteri di accettazione scritti. Per questo l'ordine indica quasi sempre una norma di prova e l'ITP prevede un punto Witness o Hold per l'ispettore.
Le prove principali
Le tre norme usano nomi diversi, ma le prove di base sono le stesse:
Prova del corpo (shell test)
Valvola parzialmente aperta, corpo e coperchio in pressione con liquido, normalmente a 1,5 volte la pressione nominale a temperatura ambiente. Nessuna perdita visibile ammessa dal corpo né dalle giunzioni.
Prova della sede (seat / closure test)
Valvola chiusa, pressione applicata da un lato e perdita misurata dall'altro. Si esegue con liquido (circa 1,1 volte la pressione nominale) o con gas a bassa pressione (circa 4–7 bar), secondo norma e tipo di valvola.
Prova di contro-tenuta (backseat test)
Solo per valvole con contro-tenuta sullo stelo (es. saracinesche e valvole a globo): verifica che lo stelo chiuda contro il coperchio, così da poter intervenire sulla baderna in esercizio.
Le tre norme a confronto
Un riepilogo pratico. In caso di dubbio prevale sempre il testo della norma nell'edizione richiamata dall'ordine.
| Aspetto | API 598 | ISO 5208 | EN 12266-1 |
|---|---|---|---|
| Dove si usa | Oil & gas e petrolchimico, valvole API (API 600, 602, 608, 609, 594…) | Norma internazionale generale per valvole metalliche industriali | Valvole secondo norme EN, spesso nel contesto della Direttiva PED |
| Prova del corpo | Liquido, 1,5 × pressione nominale a 38 °C | Liquido, 1,5 × PS | Prova P10 (resistenza) e P11 (tenuta del corpo) |
| Prova della sede | Bassa pressione con gas e/o alta pressione con liquido, secondo il tipo di valvola | Liquido a 1,1 × PS o gas a circa 6 bar | Prova P12, liquido o gas |
| Criterio di accettazione della sede | Tabella per dimensione: zero perdite visibili per sedi morbide; gocce o bolle al minuto ammesse per sedi metalliche più grandi | Classi di perdita (Rate A, B, C, D…): la classe la sceglie l'ordine o la norma di prodotto | Classi di perdita (Rate A, B, C, D…) richiamate dalla norma di prodotto EN |
| Durata minima | Da tabella, in funzione della dimensione (NPS) | Da tabella, in funzione del diametro (DN) | Da tabella, in funzione del diametro (DN) |
PS = pressione massima ammissibile a temperatura ambiente. Rate A significa nessuna perdita visibile per tutta la durata della prova.
Quale norma si applica?
Non la sceglie l'ispettore né il fornitore: la fissano l'ordine, la specifica del cliente e la norma di prodotto della valvola. Una valvola API 600 viene normalmente provata secondo API 598; una valvola costruita secondo una norma EN richiama EN 12266-1. Se l'ordine cita due norme o una classe di perdita non compatibile con il tipo di sede, il punto va chiarito per iscritto prima della prova, non davanti al banco.
Cosa controlla l'ispettore al banco di prova
Una checklist da usare quando si assiste alle prove. Adattatela all'ITP del vostro progetto.
1. Prima di iniziare
- Identificazione della valvola: targa, numero di serie e marcature corrispondono all'ordine e al certificato materiale
- Procedura di prova approvata, con pressioni, fluido, durate e criteri di accettazione
- Manometri tarati, certificato valido, fondo scala adatto alla pressione di prova
- Valvola non verniciata sulle zone da verificare, senza sigillanti o grasso che possano nascondere perdite
- Qualità dell'acqua di prova (es. contenuto di cloruri per acciai inossidabili austenitici) come da specifica
2. Durante la prova del corpo
- Pressione di prova calcolata sul rating a temperatura ambiente, non su quello alla temperatura di progetto
- Aria spurgata, valvola parzialmente aperta, durata contata solo a pressione stabilizzata
- Ispezione di corpo, coperchio, giunzioni e tenuta stelo per tutta la durata
3. Durante la prova della sede
- Valvola chiusa con la forza di manovra normale, senza leve o chiavi supplementari
- Prova nella direzione richiesta; nelle valvole bidirezionali, in entrambe le direzioni
- Perdita misurata con metodo adeguato (conteggio gocce o bolle, misura volumetrica) e confrontata con la classe richiesta
- Per valvole double block and bleed: verifica di ciascuna sede tramite lo sfiato della cavità
4. Dopo la prova
- Valvola drenata e asciugata, protezioni sulle estremità
- Valori reali registrati nel rapporto: pressioni, durate, perdite misurate, numero di serie del manometro
- Marcatura o tag di prova eseguita sulla valvola, quando richiesto
Le non conformità che troviamo più spesso
- Manometro con taratura scaduta o fondo scala troppo grande per leggere la pressione con precisione
- Durata della prova più breve del minimo, oppure contata da prima della stabilizzazione
- Valvole già verniciate prima della prova del corpo
- Classe di perdita nel rapporto diversa da quella richiesta dall'ordine
- Rapporti con valori "OK" invece dei valori misurati
Cosa ricevete da noi
Un rapporto di ispezione con foto, valori misurati per ogni valvola o lotto, eventuali NCR con il requisito di riferimento e, quando tutto è conforme, l'Inspection Release Note per la spedizione.
Il nostro servizio di ispezione valvole